文献链接
Z. Hou, Y. Meng, Y. Xie, et al., “ In Situ Formation of L12-Al3Ti Precipitates Enabling High Strength and Toughness in Oscillating Laser-Welded Aluminum Alloy,” Rare Metals (2026): e70616, https://doi.org/10.1002/rar2.70616
中文信息
摆动激光焊接铝合金中L1₂-Al₃Ti析出相的原位生成及其强韧化机制
侯忠平,孟云飞,谢宇辉,李家兴,邝景臻,余千禧,朱宗涛,刘艳,陈辉
西南交通大学,材料科学与工程学院
背景介绍
本文提出了一种结合钛中间层与光束摆动的协同策略,以改善6082-T6铝合金的激光焊接性能。钛中间层可有效抑制气孔缺陷,消除柱状晶组织,并使焊缝中心晶粒尺寸细化67.7%。机理研究表明,细小的L1₂-Al₃Ti析出相与α-Al基体间存在强烈的晶体学取向关系,在凝固过程中充当高效的异质形核位点。因此,焊接接头的极限抗拉强度从200 MPa提升至250 MPa,延伸率提高176%。原位CT及SEM分析表明,Ti的原位合金化不仅弱化了气孔的不利影响,还赋予Al₃Ti析出相以可协调变形能力,从而同时提升焊缝的强度与韧性。本研究证实了通过Ti原位合金化可形成具有共格关系的L1₂-Al₃Ti析出相,并揭示了由气孔容限型微观组织所主导的断裂机制,使焊接接头在接近母材强度的同时兼具优异的延展性。
文章亮点
1. 共格L1₂-Al₃Ti析出相通过异质形核机制实现晶粒细化,细化率达76.2%。
2. 焊接接头抗拉强度提升25%,伸长率提高176%,且断裂位置转移至热影响区。
3. 原位CT/SEM联用分析揭示了一种对气孔缺陷具有容忍性且受微观结构主导的断裂机制。
4. 焊缝达到了接近母材强度(294 MPa,达母材的91.5%)以及33%的伸长率。
内容简介
日前,西南交通大学材料科学与工程学院陈辉教授团队孟云飞等人在Rare Metals上发表了题为“In-situ formation of L1₂-Al₃Ti precipitates enabling high strength and toughness in oscillating laser-welded aluminum alloy”的研究文章,提出了一种结合钛中间层与光束摆动的协同策略,以改善6082-T6铝合金的激光焊接性能。
6082-T6铝合金因其高比强度、优异的耐腐蚀性和良好的挤压成型性,广泛应用于汽车、航空航天及轨道交通等关键结构领域。激光焊接凭借高能量密度、窄热影响区、低变形和高效率等优势,成为该合金理想的连接技术。然而,该合金激光焊仍面临多重挑战:铝的高反射率与热导率要求高能量输入以维持稳定小孔;窄凝固区间与快速冷却易促生粗大柱状晶,增加热裂纹敏感性和气孔倾向;更为关键的是,焊接热循环引发熔合区及热影响区中强化相Mg₂Si的显著溶解与粗化,导致接头强度大幅下降,即“焊接软化”。为抑制软化与组织劣化,微合金化策略被广泛采用。向熔池中添加Zr、Sc、Er等微量元素,可形成热稳定性高的弥散相,促进异质形核并抑制晶粒长大,从而补偿元素烧损、细化晶粒并提升接头性能。尽管上述元素的强化机制已有大量研究,但Ti在6xxx系铝合金激光焊中对焊缝组织与力学性能的调控作用仍缺乏系统认识,其微观组织演化与变形行为尚未被充分阐明。
针对上述空白,本研究系统探讨Ti原位合金化辅助光束振荡焊接6082-T6铝合金,旨在建立“成分-组织-性能”关联。结果表明,焊接接头抗拉强度达294 MPa(为母材的91.5%),延伸率达33%。通过原位SEM实时观测不同应变下的微观变形、应变分配及损伤演化,直接揭示了含Ti相在塑性变形与裂纹萌生/扩展中的调控机制。该工作为理解Ti在6082合金中的原位合金化机理提供了理论依据,也为高性能焊接接头的开发及轻量化结构设计制造提供了技术支撑。
图文解析
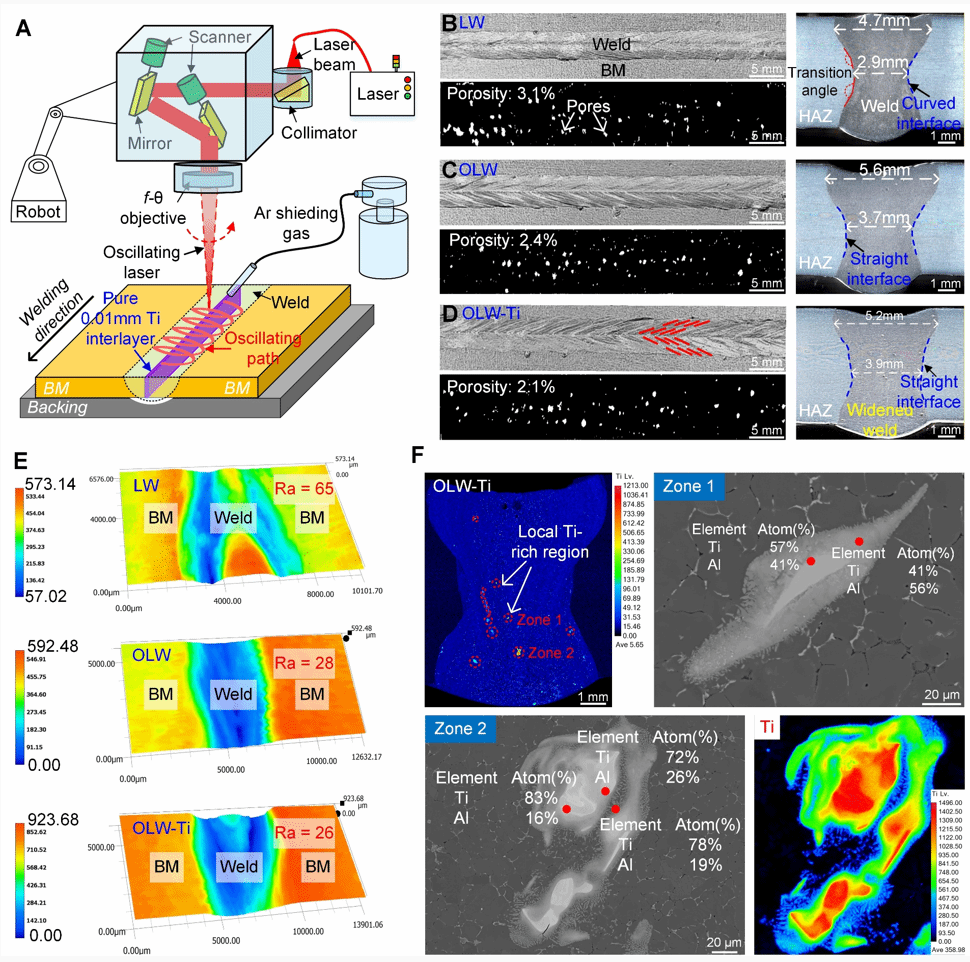
图1 实验装置示意图及焊缝表面形貌
(A) 实验装置示意图;(B-D) LW、OLW及OLW‑Ti焊缝表面形貌;(E) 各焊缝表面粗糙度;(F) OLW‑Ti焊缝横截面Ti元素EPMA面分布
图1展示了激光焊接实验装置示意图及三种工艺条件下的焊缝表面形貌。LW和OLW焊缝表面存在明显咬边和粗糙鱼鳞纹;OLW‑Ti焊缝表面更均匀、鱼鳞纹更细密。粗糙度分析表明OLW‑Ti表面粗糙度最低(约26 μm)。EPMA面扫显示Ti在OLW‑Ti焊缝横截面宏观均匀分布,但局部存在Ti富集区。
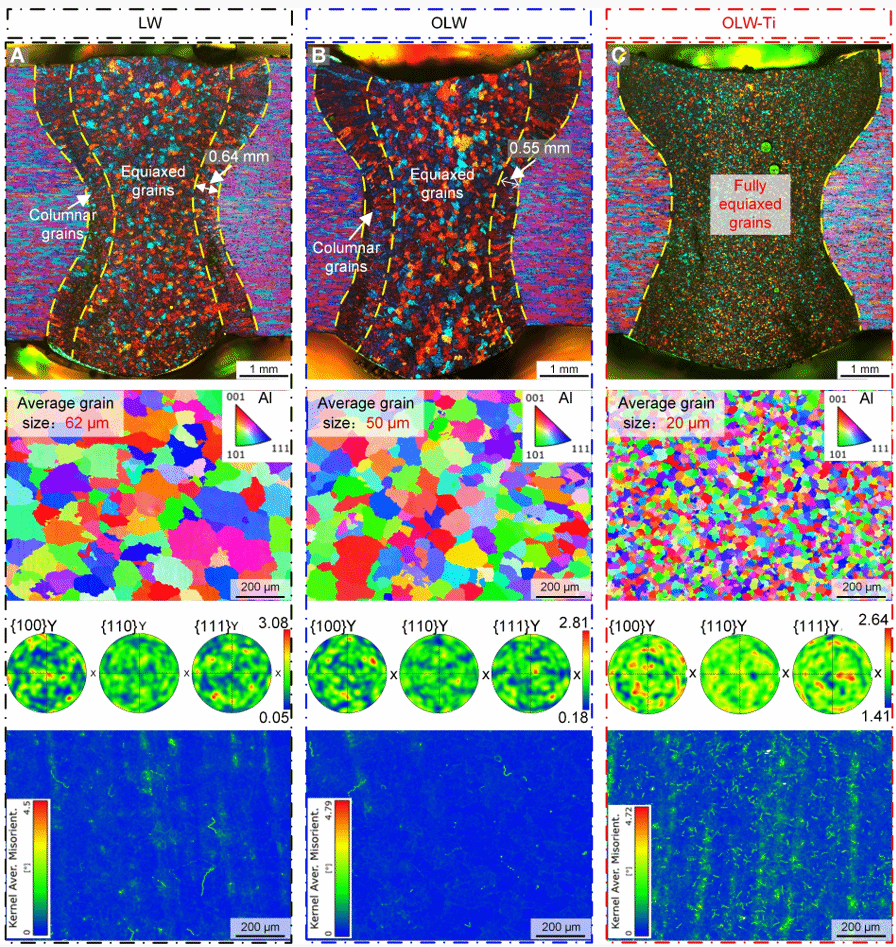
图2 三种工艺下焊缝中心在EBSD下观察的晶粒特征
(A) LW;(B) OLW;(C) OLW‑Ti。
图2对比了三种工艺焊缝中心的晶粒形貌。LW焊缝含粗大柱状晶和等轴晶(平均62 μm),KAM显示严重应变局部化。OLW焊缝晶粒细化至50 μm,但KAM仍存在高应变带。OLW‑Ti焊缝为全等轴晶,平均晶粒尺寸降至20 μm(细化率67.7%),KAM呈均匀低角度分布,表明应变分布更均匀。
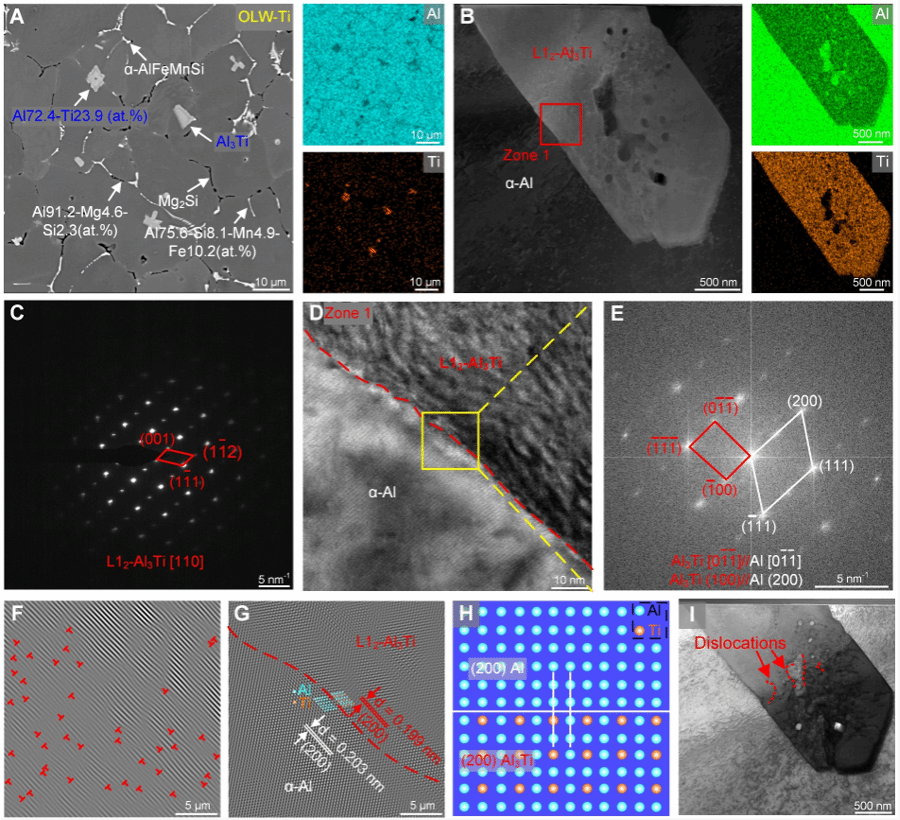
图3 OLW‑Ti焊缝中析出相的SEM及TEM表征
(A) SEM图像显示三种析出相形貌:白色针状(α‑AlFeMnSi)、黑色针状(β‑Mg₂Si)及片状(Al₃Ti);(B) 富Ti析出相HAADF‑STEM图像;(C) 沿[110]带轴的SAED花样,确认L1₂‑Al₃Ti结构;(D) 析出相与基体界面的HRTEM图像(图B中红框);(E) 区域1(图D中黄框)的FFT花样;(F) 界面处刃位错;(G) 界面区域IFFT图像;(H) Al/Al₃Ti界面原子排布示意图;(I) 析出相形貌及位错特征的明场TEM图像。
图3系统表征了OLW‑Ti焊缝中三种典型析出相。SEM可见白色针状α‑AlFeMnSi、黑色针状β‑Mg₂Si及片状Al₃Ti。TEM/SAED确认Al₃Ti具有L1₂有序结构,与α‑Al基体呈[0]Al // [0]Al₃Ti取向关系。高分辨图像测得(200)面间距分别为0.203 nm(Al)和0.199 nm(Al₃Ti),错配度仅2%,表明为共格界面。界面处存在高密度位错,证实Orowan强化机制
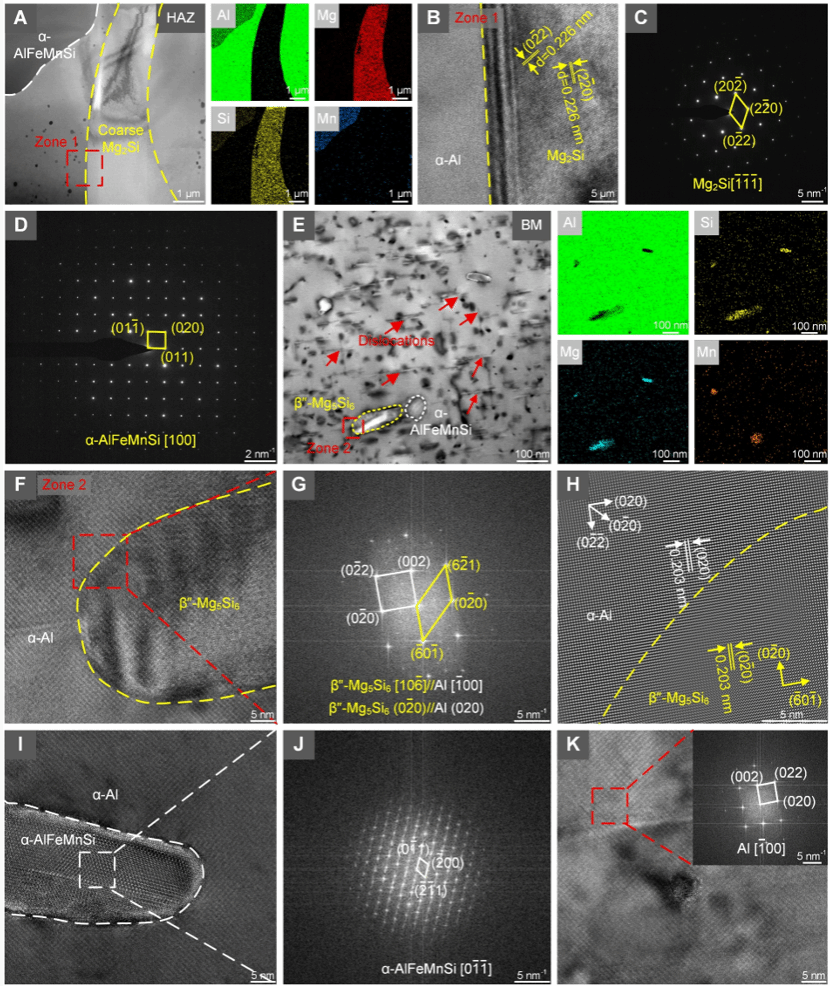
图4 OLW‑Ti接头热影响区(HAZ)及母材(BM)的TEM表征
(A) HAZ明场STEM图像,显示粗大析出相;(B) 选区(图A中红框)HRTEM图像;(C) 富Mg‑Si相(β‑Mg₂Si)SAED花样;(D) 富Fe‑Mn‑Si相(α‑AlFeMnSi)SAED花样;(E) BM明场TEM图像;(F) 图E中区域2的HRTEM图像;(G) 图F中红框FFT花样;(H) 富Mg‑Si相界面IFFT图像;(I) α‑AlFeMnSi相HRTEM图像;(J) 图I中选区FFT花样;(K) 沿[100]带轴的α‑Al基体高分辨图像。
图4系统对比了HAZ和BM的析出相特征。HAZ中β‑Mg₂Si和α‑AlFeMnSi明显粗化,其中β‑Mg₂Si呈块状/棒状,由亚稳β″相过时效转变而来,导致焊缝发生软化。BM中则存在细小棒状β″(Mg₅Si₆)和球状α‑AlFeMnSi,β″与基体共格,为Al‑Mg‑Si合金主要强化相。HRTEM/FFT确认β″与基体的取向关系。
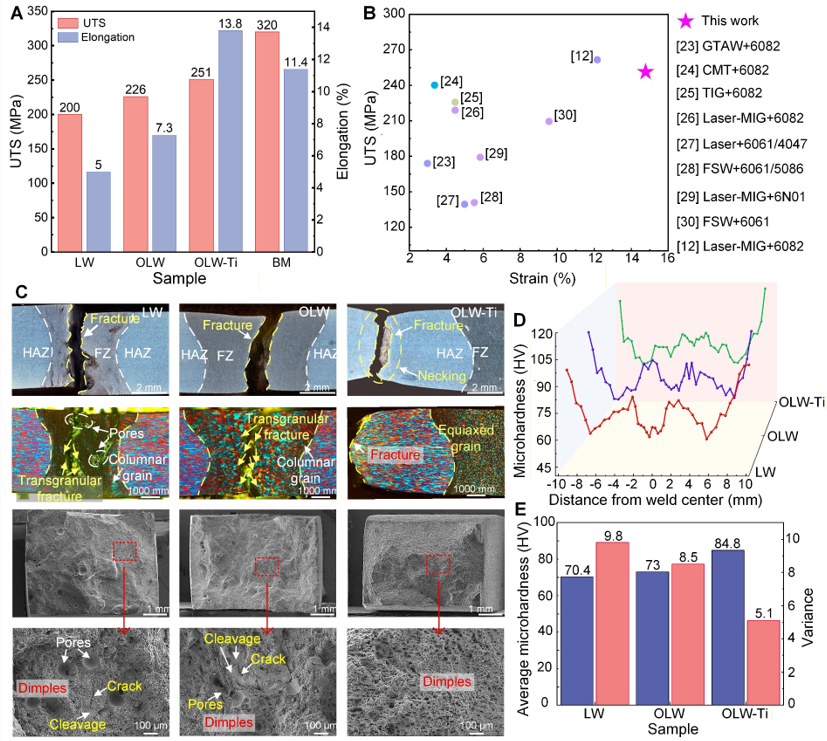
图5 各焊接接头力学性能及断口形貌
(A) 抗拉强度与延伸率;(B) 本研究与文献力学性能对比;(C) 宏观及微观断口形貌,黄色箭头标示穿晶断裂特征;(D) 焊缝横截面显微硬度分布;(E) 平均显微硬度。
图5总结了三种接头的力学性能。LW接头UTS为200 MPa,延伸率5%;OLW提升至226 MPa和7.3%;OLW‑Ti最优,UTS达250 MPa,延伸率13.8%,较LW分别提高25%和176%。硬度呈“W”形分布,OLW‑Ti焊缝中心硬度达84.8 HV(提高17%),波动最小。断口分析显示LW为脆性断裂,OLW为韧‑脆混合,OLW‑Ti为全韧窝韧性断裂,断裂位置由焊缝中心移至HAZ。
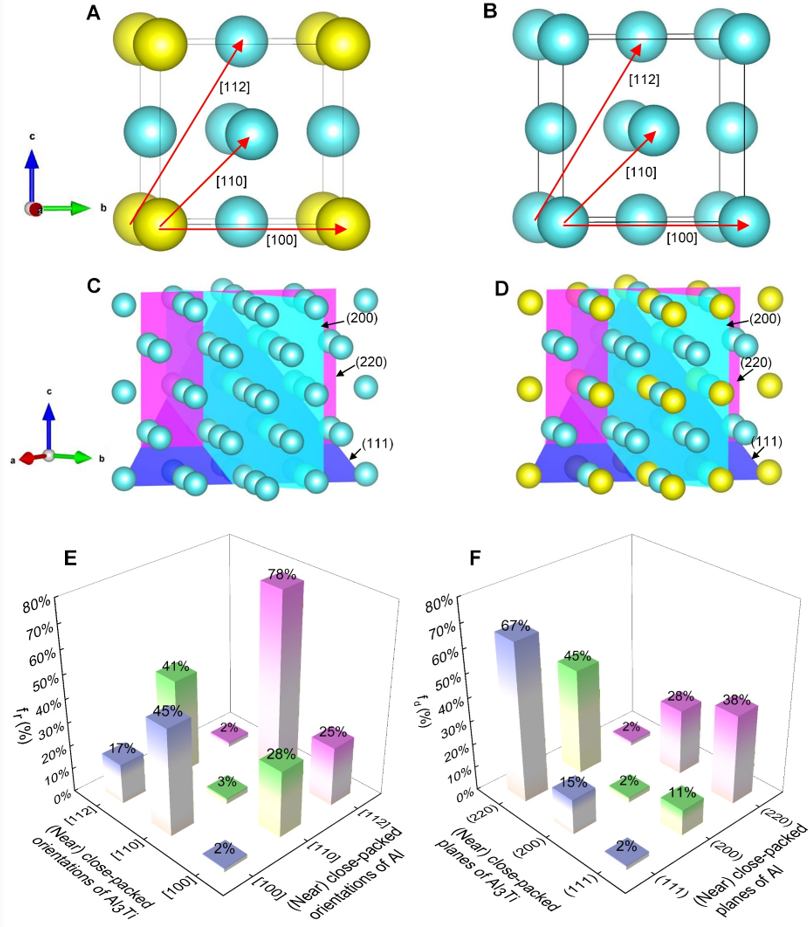
图6 α‑Al与Al₃Ti之间晶体学特征及错配度分析
(A) α‑Al密排方向;(B) Al₃Ti密排方向;(C) α‑Al密排面;(D) Al₃Ti密排面;(E) α‑Al与Al₃Ti原子间距错配度;(F) α‑Al与Al₃Ti晶面间距错配度。
图6展示了基于“边对边”匹配模型计算了α‑Al(FCC,a=0.405 nm)与Al₃Ti(L1₂,a=0.404 nm)的晶体学错配度。计算表明,(111)Al // (100)Al₃Ti的界面错配度最小为2%,对应原子间距错配也小于10%,满足共格界面。这一低错配度解释了Al₃Ti作为高效异质形核基底的原因。
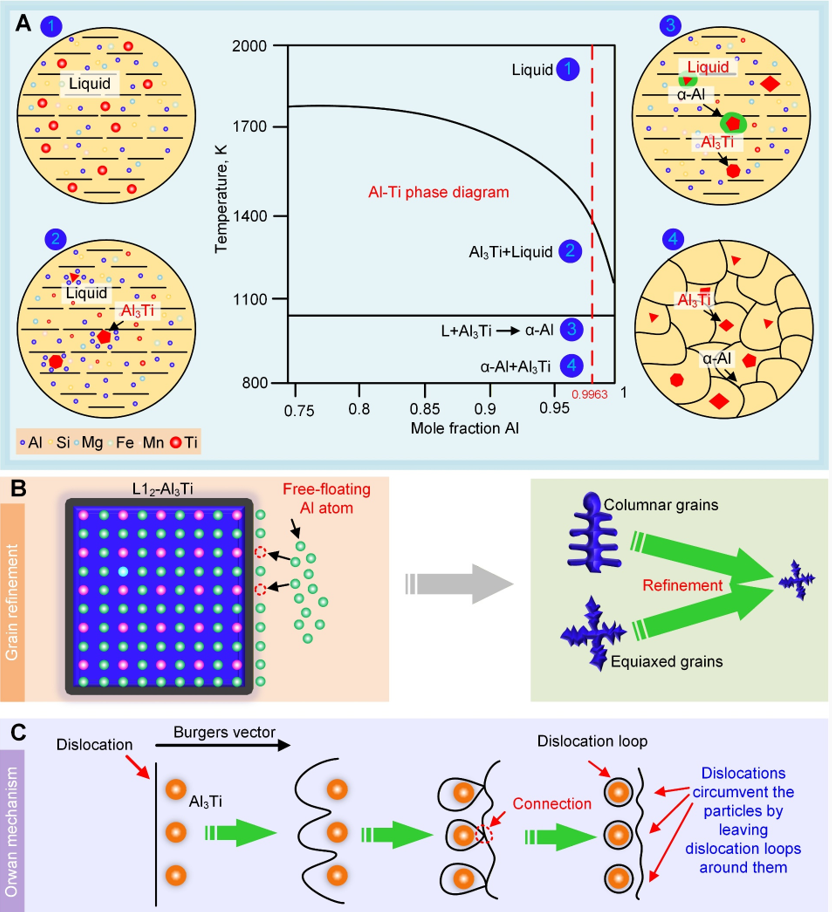
图7 Ti添加诱导晶粒细化与强化机制示意图
(A) 熔池凝固顺序及Al‑Ti相图;(B) L1₂‑Al₃Ti析出相晶粒细化机制;(C) Orowan强化机制。
图7展示了Ti添加后的凝固路径与强化机制。Al‑Ti相图显示:初生Al₃Ti析出→包晶反应(L+Al₃Ti→α‑Al)形成α‑Al。Al₃Ti与α‑Al共格界面降低形核能垒,促进高密度形核,获得细晶。同时,Al₃Ti作为不可剪切粒子,通过Orowan绕过机制阻碍位错运动,两者协同提升强度与塑性。
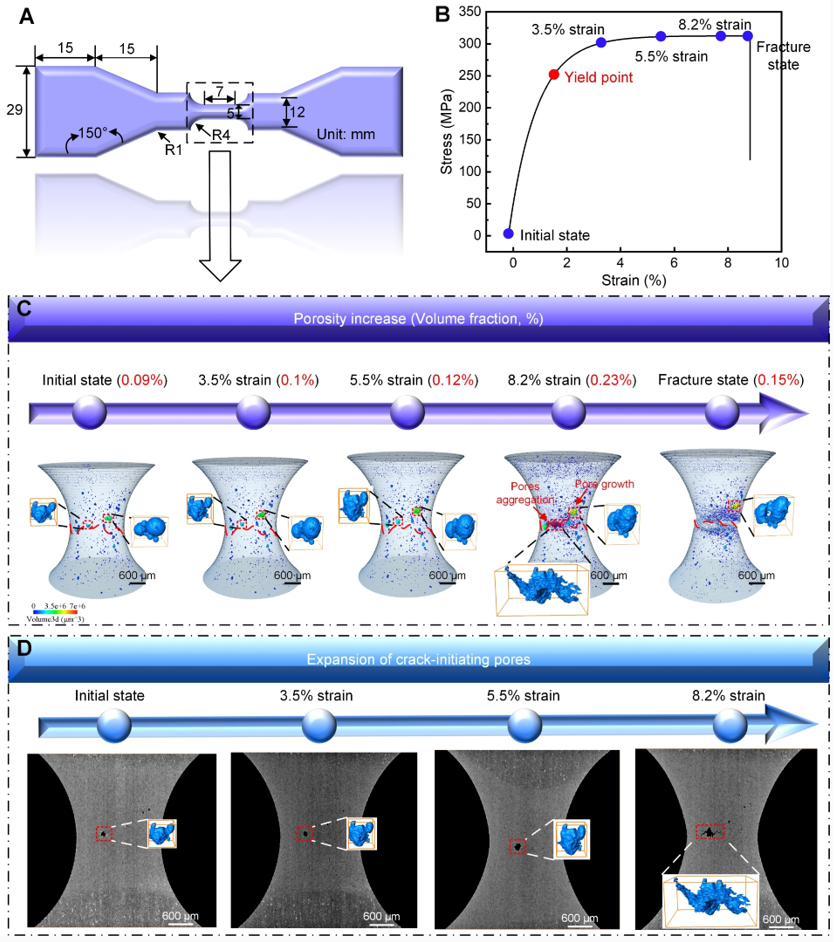
图8 原位CT分析气孔对断裂行为的影响
(A) 原位拉伸试样几何尺寸;(B) 工程应力-应变曲线;(C) 不同变形阶段气孔三维演化;(D) 加载过程中断裂引发气孔的演化。
图8通过原位CT跟踪了OLW‑Ti接头拉伸过程中气孔的演化。应力‑应变曲线显示屈服强度253 MPa,UTS 314 MPa(接近母材320 MPa),延伸率8.8%。3D重构图表明,早期变形(ε=3.5%)气孔无明显变化;颈缩后气孔数量增加及尺寸逐渐增大;但气孔未在早期成为裂纹源,损伤以塑性累积方式渐进发展,表明Ti添加减轻了气孔的有害作用。
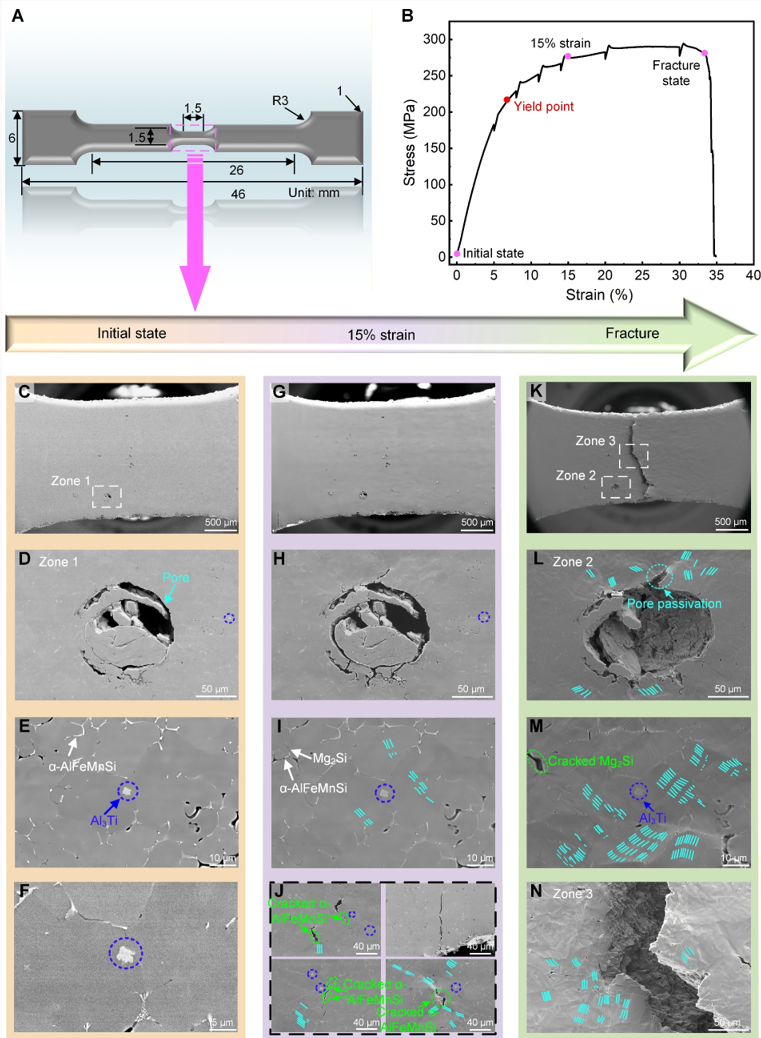
图9 OLW‑Ti接头原位SEM拉伸变形
(A) 试样几何尺寸;(B) 工程应力-应变曲线;(C~F) 应变为0时,熔合区特征显示Al₃Ti析出相(蓝圈)、α‑AlFeMnSi、Mg₂Si、气孔及晶粒形貌;(G~J) 应变为15%时,早期塑性变形显示位错-析出相交互作用、裂纹于α‑AlFeMnSi处萌生及气孔稳定;(K~N) 断裂阶段,Al₃Ti周围高密度位错、断裂路径中滑移线分布及气孔钝化。
图9的原位SEM拉伸揭示了OLW‑Ti接头变形与断裂的微观过程。初始状态(0%)可见Al₃Ti(蓝圈)、α‑AlFeMnSi、Mg₂Si及气孔。15%应变时,滑移带在Al₃Ti周围密集形成,裂纹优先在α‑AlFeMnSi和Mg₂Si处萌生,而气孔保持稳定。断裂阶段,Al₃Ti周围位错密度极高,裂纹扩展路径绕过Al₃Ti,呈曲折状,表明Al₃Ti有效阻碍裂纹扩展并耗散能量,实现增韧。
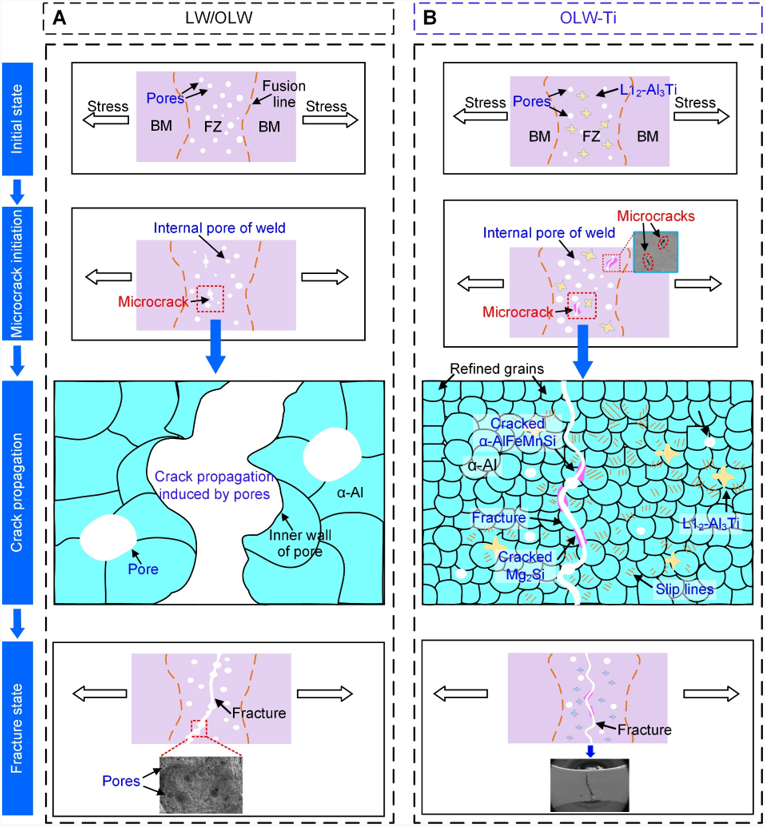
图10 原位SEM揭示的断裂机制示意图
(A) LW/OLW(无Ti);(B) OLW‑Ti(添加Ti)。
图10总结了两种条件下的断裂机制差异。未加入Ti时(LW/OLW),大尺寸气孔作为主导应力集中源和裂纹萌生点,粗大等轴晶提供的晶界密度低,裂纹扩展阻力小,强度与塑性均较低。加入Ti后(OLW‑Ti),晶粒显著细化,晶界密度显著增加,Al₃Ti析出相通过界面钝化和裂纹偏转机制,使裂纹路径延长、能量耗散增加;气孔周边由细晶协调塑性变形,边缘钝化,不再作为优先裂纹源,断裂转向脆性相(Mg₂Si、α‑AlFeMnSi)。
全文小结
1.Ti原位合金化辅助光束振荡激光焊接(OLW‑Ti)改善了6082-T6铝合金焊缝表面成形质量。与普通激光焊相比,接头抗拉强度提升25%,延伸率提升176%,。
2.焊缝内析出L1₂有序结构的Al₃Ti相。基于“边对边”匹配模型计算,表明Al₃Ti与α‑Al基体之间具有优异的晶体学共格关系,该低错配度界面直接促进了焊缝晶粒的显著细化,晶粒细化率达67.7%
3.原位CT测试表明,接头抗拉强度达314 MPa(接近母材320 MPa),延伸率8.8%,气孔对力学性能的负面影响得到有效缓解。原位SEM测试进一步证实,由于显著的晶粒细化,气孔不再作为优先裂纹萌生源。
